
Hak Cipta © 2022 Adewo Automation Equipment Co.,ltd. Semua hak Dilindungi Undang-undang.
Links Sitemap RSS XML Kebijakan Privasi

Kantong kertas ada di mana-mana—toko kelontong, toko retail, konter bawa pulang. Namun di balik setiap kantong kertas yang bersih dan terlipat rapi, terdapat alat yang tidak pernah dilihat kebanyakan orang: dadu. Kantong kertas mati adalah papan kayu lapis dengan aturan baja tajam (aturan pemotongan) dan aturan kekusutan yang dipasang ke dalam slot yang dipotong laser. Saat ditekan pada kertas, ia akan memotong bentuk tas dan membuat garis lipatan dalam satu goresan.
Jika Anda berkecimpung dalam bisnis pengemasan, mengetahui cara pembuatan cetakan ini—dan cara membuatnya lebih cepat dan akurat—dapat membuat perbedaan nyata dalam produksi Anda. Panduan ini memandu Anda melalui proses pembuatan cetakan lengkap langkah demi langkah.
Sebelum melompat ke langkah-langkahnya, mari kita perjelas apa yang sebenarnya sedang Anda bangun.
Cetakan kantong kertas adalah cetakan aturan baja. Ini memiliki tiga bagian utama:
- Papan cetakan: Papan kayu lapis tebal, biasanya berukuran 12–18 mm, terbuat dari veneer kayu birch atau maple. Itu harus kuat, rata, dan stabil—karena lengkungan apa pun akan membuang seluruh dadu.
- Aturan pemotongan: Pisau baja tipis, biasanya setebal 2pt atau 3pt, yang memotong kertas.
- Aturan kekusutan: Aturan yang lebih pendek dan tumpul yang menekan garis lipat ke dalam kertas tanpa memotongnya.
Seorang desainer membuat tata letak cetakan dalam perangkat lunak CAD (AutoCAD, Illustrator, atau Cimex), menggunakan warna atau lapisan berbeda untuk memisahkan garis potong dari garis kusut. File diekspor sebagai DXF atau DWG—format standar untuk perangkat lunak pembuat cetakan. Kemudian prosesnya berpindah ke bengkel.
Sebelum memulai, pastikan Anda memiliki:
- Papan cetakan: kayu lapis tingkat laser 12–18 mm (birch atau maple)
- Aturan pemotongan: aturan baja 2pt (0,71mm) atau 3pt (1,07mm).
- Aturan kekusutan: Biasanya 2pt atau 3pt, lebih pendek dari aturan pemotongan
- Bahan pelontar karet: Strip karet ditempatkan di sekeliling penggaris untuk mendorong kertas terlepas setelah dipotong
- File desain CAD: format DXF atau DWG
- Mesin pemotongan laser (atau akses ke salah satunya)
- Peralatan pembengkokan aturan (manual atau otomatis)
-Mesin pemotong kekusutan
Semuanya dimulai dengan desain. Anda memerlukan gambar CAD yang menunjukkan dengan tepat di mana tas akan dipotong dan di mana akan dilipat. Anggap saja ini sebagai peta jalan menuju kematian.
- Konfirmasikan model tas, ukuran, ketebalan kertas, dan struktur lipat.
- Membuat atau menerima file CAD dalam format DXF atau DWG.
- Tandai tiga jenis garis dengan jelas: garis potong (padat), garis kusut (putus-putus atau putus-putus), dan garis berlubang jika diperlukan.
- Periksa kembali dimensi Anda. Kesalahan kecil pada desain akan menjadi kesalahan besar pada cetakan.
Setelah desain siap, impor file DXF ke perangkat lunak pemotongan laser.
- Atur skala dan titik asal.
- Memetakan lapisan sehingga perangkat lunak mengetahui garis mana yang memotong garis dan garis mana yang kusut.
- Masukkan ketebalan papan die dan jenis bahan.
- Atur daya laser, kecepatan potong, dan kompensasi garitan.
"Garisan" adalah lebar celah yang dibakar laser pada papan. Ini sangat penting. Jika slotnya terlalu lebar, aturannya akan longgar dan mungkin tertarik keluar selama proses press run. Jika slotnya terlalu sempit, papan bisa melengkung atau bahkan terbelah. Lebar slot standar adalah 2pt (sekitar 0,71 mm) atau 3pt (sekitar 1,07 mm).
Tempatkan papan mati kayu lapis di atas meja mesin. Sejajarkan dengan titik nol dan jepit dengan kuat. Papan yang bergeser saat pemotongan berarti dadu rusak. Kebanyakan mesin modern menggunakan probe atau sistem auto-following untuk menyesuaikan sedikit variasi dalam ketebalan papan, menjaga jarak laser tetap konsisten.
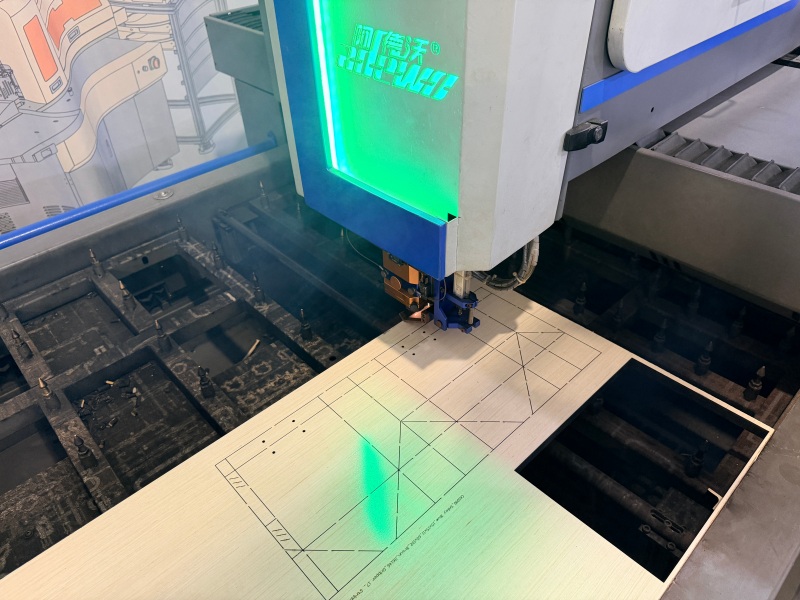
Di sinilah dadu mulai terbentuk. Laser CO2 membakar celah yang tepat pada kayu lapis di sepanjang garis pemotongan dan kekusutan.
- Mulai program pemotongan dan pantau beberapa slot pertama.
- Periksa apakah lebar dan kedalaman slot sesuai dengan spesifikasi Anda.
- Perhatikan jembatan—bagian kecil yang belum dipotong yang menyatukan papan cetakan di antara aturan-aturan yang berjarak dekat.
- Setelah dipotong, buang bahan sisa dan periksa papan.
Laser tidak memotong seluruhnya. Ini membakar slot cukup dalam untuk menahan peraturan dengan aman sambil membiarkan bagian bawah papan tetap utuh.
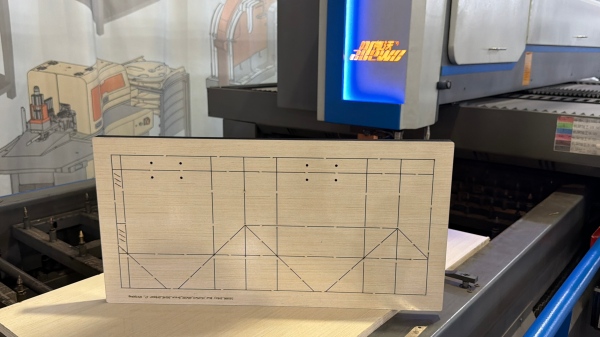
Sekarang Anda perlu membentuk aturan baja agar sesuai dengan desain cetakan. Aturan pemotongan adalah bilah yang tajam; aturan kekusutan bersifat tumpul dan sedikit lebih pendek.
- Pilih ketebalan dan tinggi aturan yang benar untuk papan die Anda.
- Tekuk aturan agar sesuai dengan kurva dan sudut pada desain CAD.
- Potong setiap aturan sesuai panjang yang dibutuhkan.
- Untuk bentuk yang rumit, Anda mungkin perlu menjembatani (takik) aturan pada titik-titik tegangan untuk mencegah retak.
Di bengkel manual, hal ini dilakukan dengan penyok aturan dan pemotong aturan. Di bengkel yang lebih maju, mesin pembengkok otomatis menangani seluruh proses dari file digital, aturan pembengkokan dan pemotongan dengan kesalahan manual yang jauh lebih sedikit.
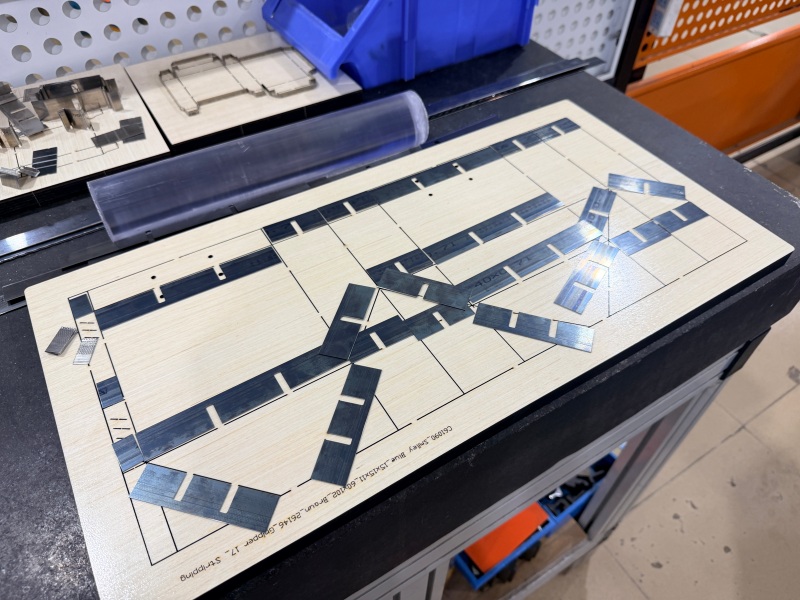
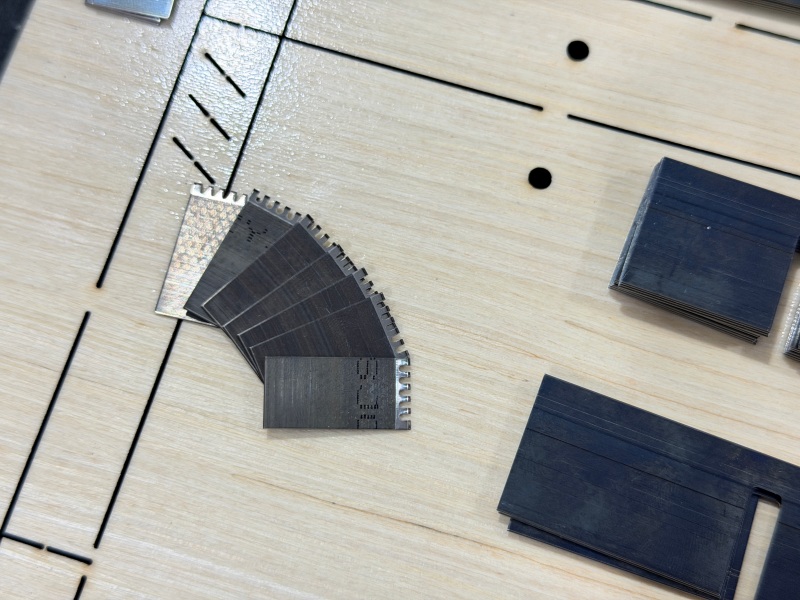
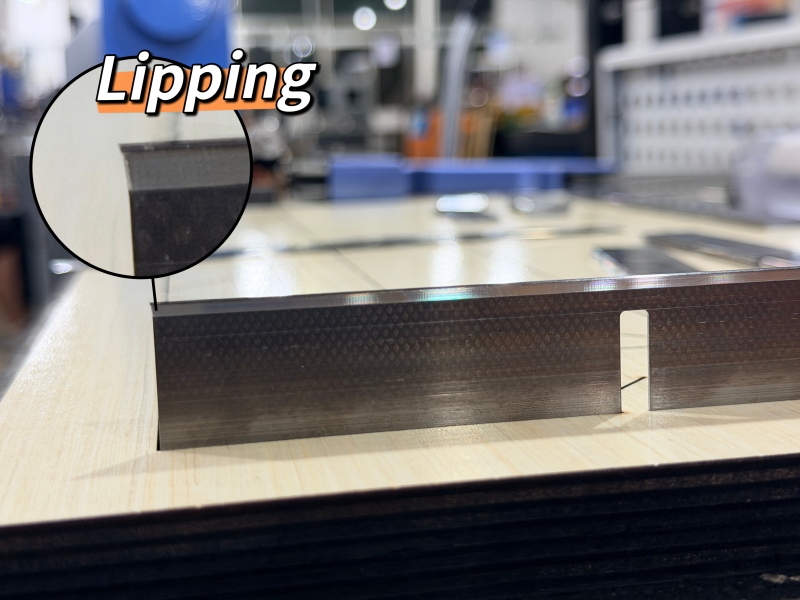
Setelah papan dipotong dan aturannya dibentuk, saatnya merakit dadu.
- Masukkan aturan pemotongan ke dalam slot di sepanjang garis pemotongan.
- Masukkan aturan kekusutan di sepanjang garis lipatan.
- Periksa apakah setiap aturan berada pada ketinggian yang benar dan terpasang erat pada slotnya.
- Pastikan semua aturan seimbang. Aturan yang terlalu tinggi akan berdampak terlalu dalam; yang posisinya terlalu rendah akan kehilangan kertas seluruhnya.
Langkah ini sering disebut "penyisipan aturan" atau "perakitan cetakan". Ini pekerjaan yang detail, tetapi melakukannya dengan benar berarti membedakan antara potongan yang rapi dan yang berantakan.
Setelah aturannya masuk, Anda membutuhkan karet. Strip karet ditempatkan di sekeliling mistar, sedikit lebih tinggi dari ujung tombak. Tugasnya sederhana: ketika cetakan menekan dan memotong kertas, karet akan mendorong kertas keluar dari cetakan sehingga tidak menempel.
- Tempatkan strip karet secara merata di sekeliling seluruh aturan.
- Pastikan posisi karet lebih tinggi dari tepi mistar.
- Pastikan karet tidak menghalangi area yang terpotong atau kusut.
- Uji ejeksi dengan menekan selembar kertas pada dadu dan mengangkatnya.
Sebelum cetakan dimasukkan ke dalam produksi, Anda perlu mengujinya.
- Jalankan uji potong pada bahan kantong kertas sebenarnya.
- Periksa kualitas pemotongan: Apakah potongannya bersih? Apakah kertas sudah terpotong seluruhnya?
- Periksa kualitas lipatan: Apakah kertas terlipat rapi di sepanjang garis lipatan? Retak atau robekan apa pun berarti aturan kekusutan perlu disesuaikan.
- Periksa ejeksi: Apakah kertas terlepas dengan lancar dari cetakan?
- Sesuaikan aturan atau karet apa pun sesuai kebutuhan.
- Setelah semuanya benar, bersihkan cetakannya, beri label dengan jenis dan ukuran kantong, dan simpan dengan benar.
Dalam pembuatan cetakan kantong kertas, tahapan peralatan utama adalah pemotongan papan cetakan, pembengkokan aturan baja, dan persiapan aturan kekusutan. Adewo menawarkan tiga mesin yang mencakup tahapan ini. Masing-masing dapat digunakan secara terpisah atau sebagai bagian dari jalur produksi kecil.
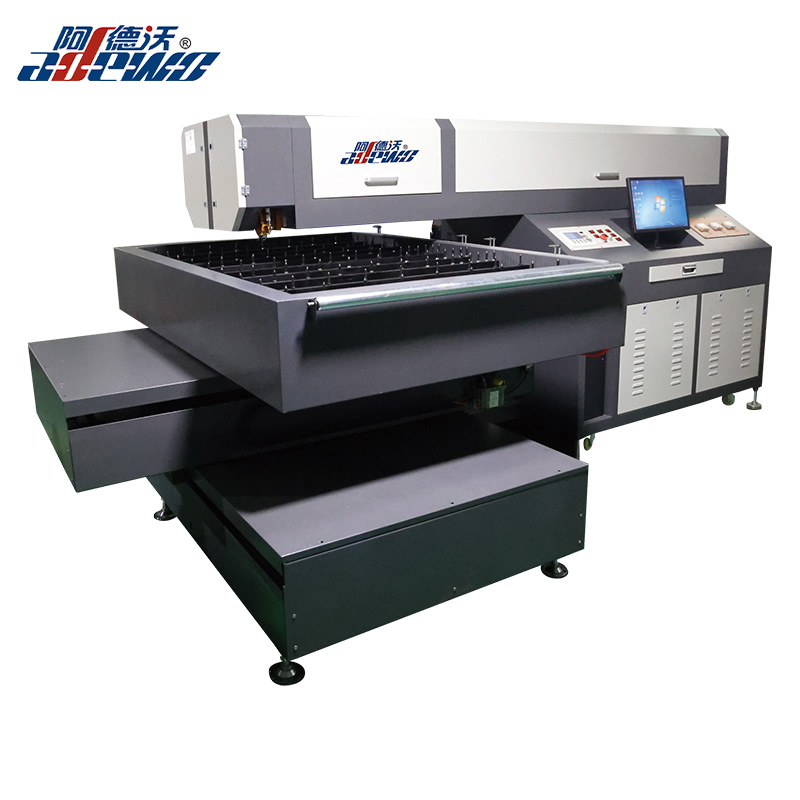
1. Mesin Pemotong Laser Tetap Kepala ADW-LC600
Setelah desain die siap, langkah produksi pertama adalah pemotongan papan die. ADW-LC600 adalah mesin pemotongan laser yang dirancang untuk pekerjaan ini.
Ia menggunakan kepala laser tetap dan meja bergerak, yang menjaga pemotongan tetap stabil. Penggerak sekrup bola tanah yang diimpor menambah daya tahan dan akurasi tinggi, sementara struktur silang mendukung pengoperasian jangka panjang. Sistem pemotongan ikuti otomatis memungkinkannya memotong ketebalan papan yang berbeda dalam satu kali lintasan, dan cermin serta lensa mudah diganti dan dibersihkan. Dapat menangani kayu lapis dari 6mm hingga 22mm, serta papan PVC, akrilik, dan baja di bawah 3mm.
| Barang | Spesifikasi |
|---|---|
| Wilayah kerja | 1200 × 1800 mm (dapat disesuaikan) |
| Jalur laser | Kepala laser diperbaiki, meja bergerak |
| Jenis penggerak | Sekrup bola ground yang diimpor |
| Memotong bahan | Kayu lapis 6–22 mm, PVC, akrilik, baja <3 mm |
| Format berkas | AI, DST, PLT, BMP, DXF |
| Catu daya | Fase tunggal 220V, 50/60Hz, 10A |
2. Mesin Bender Otomatis ABM-832A2
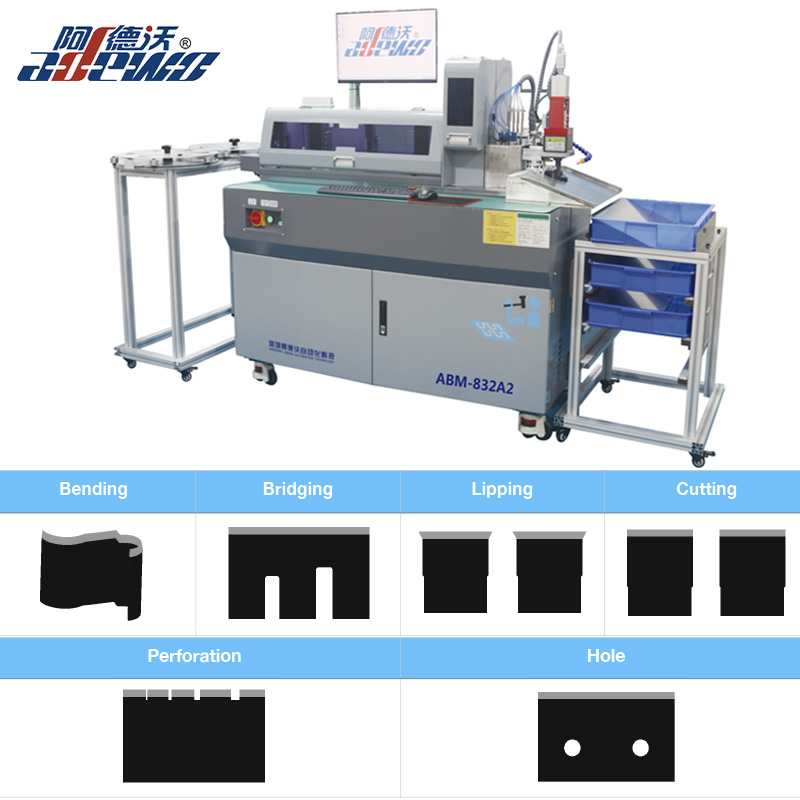
Setelah papan cetakan dipotong, aturan baja harus ditekuk dan dipotong agar sesuai dengan bentuk kantong kertas. ABM-832A2 mengotomatiskan langkah ini.
Ini menggabungkan pembengkokan dan pemotongan dalam satu operasi, menjadikan prosesnya lebih aman dan efisien. Alat multi-lubang menawarkan pilihan seperti lipping, potongan cetakan, jembatan, lubang, atau perforasi, dan setiap alat bersifat independen dan mudah diganti. Klem ganda dengan pengumpanan pemandu sekrup memungkinkan pengoperasian terus-menerus, dan perangkat lunak cerdas ini mudah digunakan dengan berbagai pilihan bahasa. Mendukung ketebalan aturan dari 0,45 mm hingga 1,05 mm dan tinggi aturan dari 8 mm hingga 32 mm.
| Barang | Spesifikasi |
|---|---|
| Ketebalan aturan | 0,45, 0,53, 0,71, 1,05 mm |
| Tinggi aturan | 8–32mm |
| Fungsi dasar | Membengkokkan, membingkai, memotong cetakan, menjembatani, memotong rata |
| Fungsi opsional | Perforasi, lubang |
| Format berkas | DXF, DWG |
3. Mesin Pemotong Kekusutan Penyortiran Panjang ABM-X1E PRO
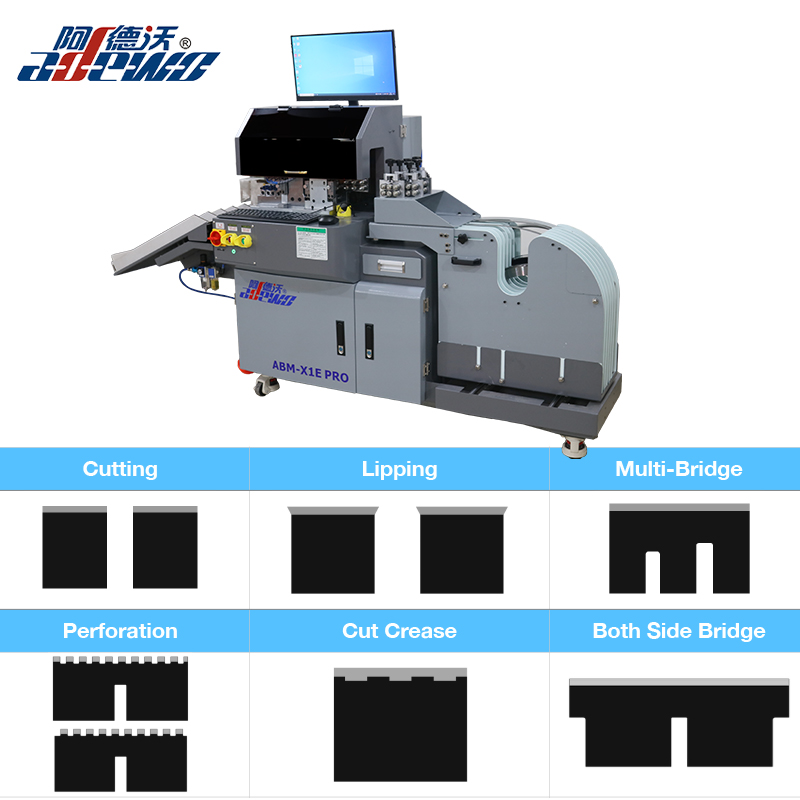
Aturan kekusutan penting untuk menjaga lipatan bersih pada kantong kertas. ABM-X1E PRO membantu menyiapkan aturan kekusutan dan fitur terkait secara akurat.
Perangkat lunak ini secara otomatis mengidentifikasi panjang yang berbeda, jadi Anda tidak perlu mengurutkannya secara manual. Alat dapat disesuaikan, termasuk opsi untuk aturan pengupasan dan lipatan laser 4pt/8pt. Setiap alat bersifat independen dan mudah diganti, dan motor servo menangani penghubungan otomatis dan pemotongan otomatis. Lebar perforasi dan lipatan dapat diatur melalui software. Kaset multi-aturan menampung hingga tujuh gulungan aturan baja, membuat penggantian menjadi mudah dan aman. Mesin ini juga mendukung perangkat lunak berbahasa Inggris dan Cina dan memiliki ukuran yang kecil.
| Barang | Spesifikasi |
|---|---|
| Ketebalan aturan | 0,71, 1,05, 1,42 mm |
| Fungsi tiga alat | Menjembatani, memotong, membingkai, jembatan kedua sisi |
| Fungsi empat alat | Menjembatani, memotong, membingkai, jembatan kedua sisi, perforasi |
| Fungsi opsional | Potong lipatan, potong sudut, aturan kekusutan 4pt/8pt, aturan pengupasan |
| Format berkas | DXF, DWG |
- Toko-toko yang memproduksi kantong kertas mati secara teratur yang ingin mengurangi waktu penyelesaian.
- Perusahaan pengemasan yang membutuhkan produksi cetakan lebih cepat untuk memenuhi jadwal pengiriman yang ketat.
- Produsen mencari konsistensi dan pengulangan yang lebih baik di seluruh pekerjaan.
- Bisnis yang berencana meningkatkan produksi cetakan kantong kertas tanpa meningkatkan biaya tenaga kerja secara proporsional.
Membuat cetakan kantong kertas adalah proses multi-langkah yang menuntut ketelitian di setiap tahap—mulai dari desain CAD dan pemotongan laser hingga pembengkokan, penyisipan, pembuatan karet, dan pengujian. Jika salah satu dari langkah-langkah ini salah berarti dadu tidak terpotong dengan rapi, tidak dapat dilipat dengan benar, atau tidak tahan lama.
Kabar baiknya adalah sebagian besar proses ini dapat diotomatisasi. Jika Anda memproduksi cetakan kantong kertas dan ingin meningkatkan kecepatan, akurasi, atau konsistensi, mesin ini layak untuk ditelusuri. Anda dapat menghubungi Adewo untuk demo, spesifikasi mesin, atau dukungan teknis yang disesuaikan dengan kebutuhan produksi Anda.
Hak Cipta © 2022 Adewo Automation Equipment Co.,ltd. Semua hak Dilindungi Undang-undang.
Links Sitemap RSS XML Kebijakan Privasi